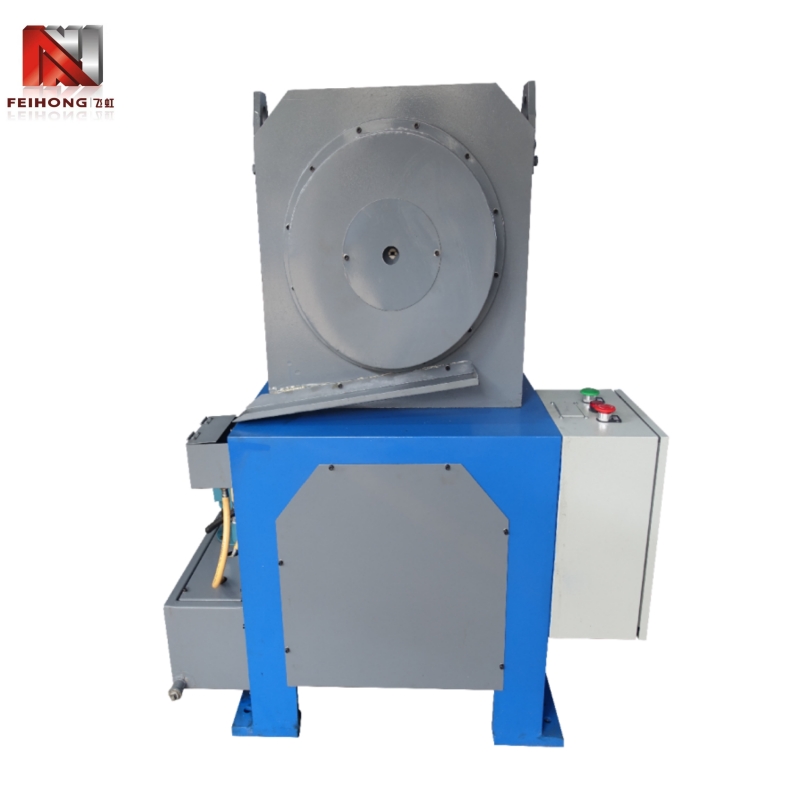
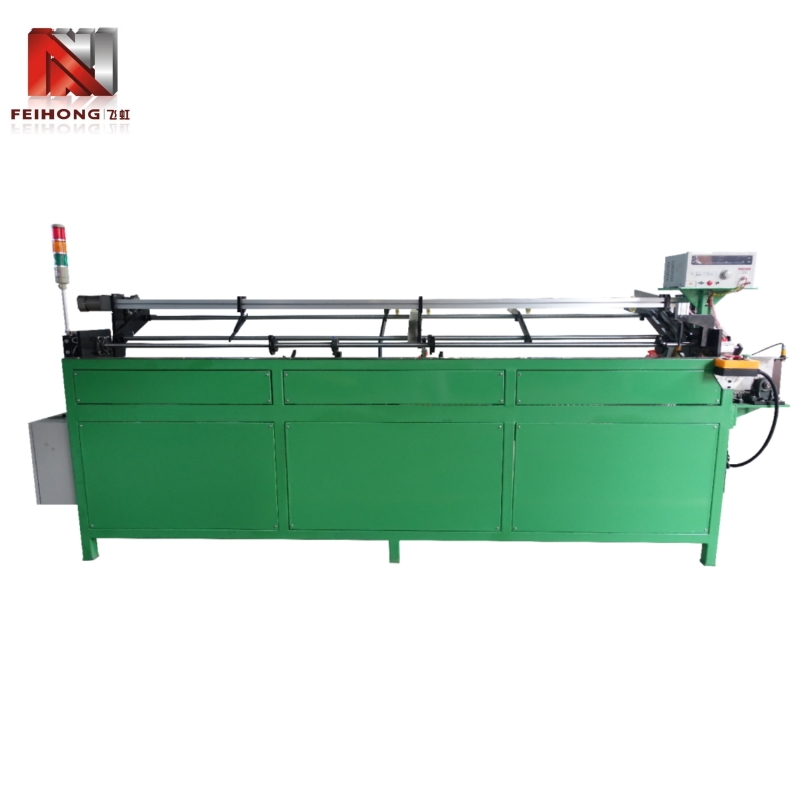
ACsőadagolóa modern cső- és csőfeldolgozási műveletek nélkülözhetetlen eszközévé vált, áthidalva a szakadékot a nyersanyagtárolás és a nagy sebességű vágó- vagy alakítógépek között. Ez az átfogó elemzés megvizsgálja a csőadagolók alapvető szerepét az automatizált gyártósorokon, feltárva technológiai fejlődésüket, alapvető összetevőiket és a gyártási hatékonyság szempontjából jelentős előnyöket. A vita a két elsődleges konfigurációt – a teljesen automatikus és félautomata csőadagolókat –, valamint a hozzájuk tartozó alkalmazásokat az autóipartól és a repülőgépipartól az építőiparig és a megújuló energiáig terjedő iparágakban tárgyalja. A szervomotor-vezérlőrendszerek, az ember-gép interfész működése, az anyagkezelési képességek és a későbbi berendezésekkel való integráció részletes vizsgálata révén a cikk bemutatja, hogy a csőadagoló miért vált a modern csőfeldolgozási műveletek alapvető gerincévé.
1. A csőadagoló meghatározása és szerepe a modern gyártásban
ACsőadagolóegy speciális berendezés, amelyet arra terveztek, hogy csőszerű anyagokat – például rézcsöveket, vascsöveket, alumíniumcsöveket és rozsdamentes acélcsöveket – automatikusan vagy félautomatikusan szállítson a feldolgozó gépekhez, beleértve a vágógépeket, formázópréseket és hegesztőberendezéseket. Lényegében a csőadagoló kritikus interfészként szolgál a nyersanyag tárolása és a gyártási folyamat között, biztosítva, hogy a csöveket a megfelelő irányban, megfelelő távolságban és sebességgel tegyék a feldolgozó berendezés elé a folyamatos, hatékony termelési áramlás fenntartása érdekében.
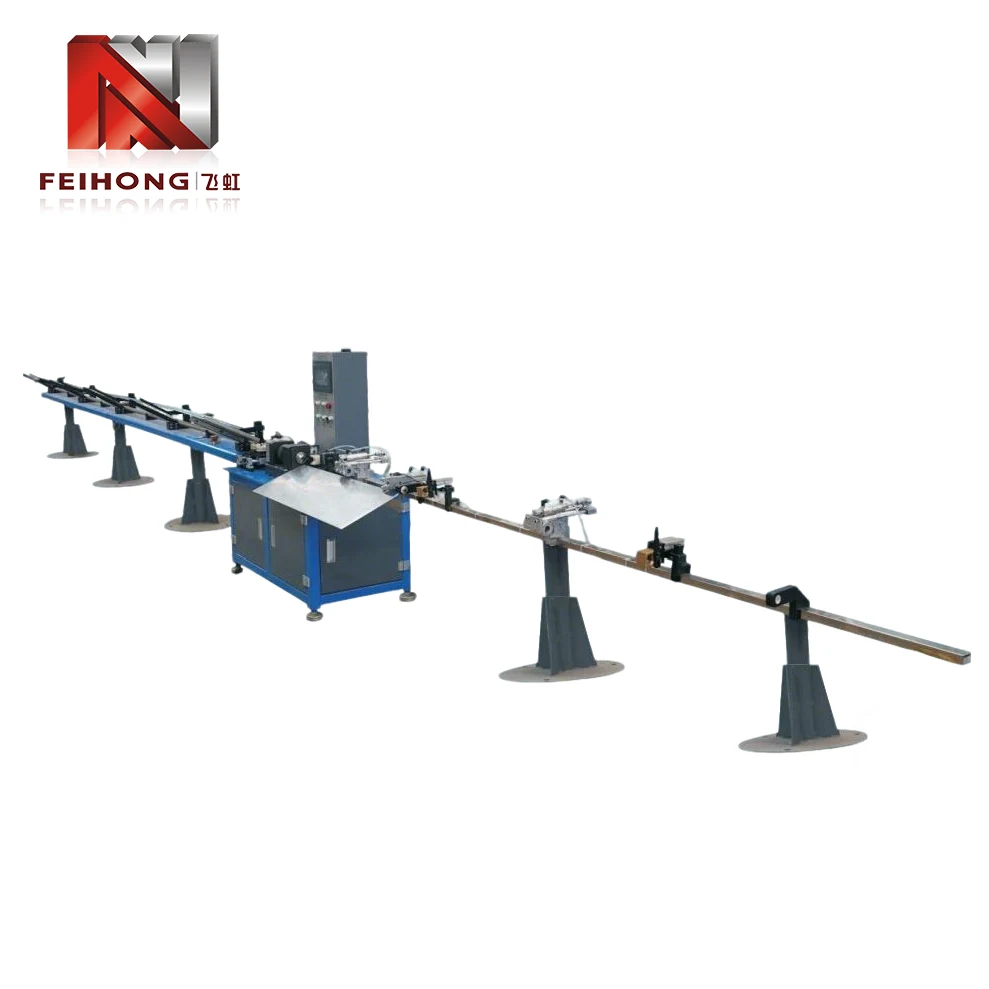 Teljesen automatikus csőadagoló nagy sebességű vágógéppel integrálva, modern gyártási környezetben.
A hagyományos gyártási környezetben a csőadagolás kézi művelet volt: a kezelők felszedték az egyes csöveket, behelyezték őket a vágó- vagy feldolgozógépbe, és eltávolították a kész darabokat. Ez a megközelítés nemcsak munkaigényes volt, hanem a termelés sebességében és minőségében is jelentős eltéréseket hozott. A csőadagoló kiküszöböli ezeket a hatástalanságokat az anyagkezelési folyamat automatizálásával, lehetővé téve a következetes, megismételhető adagolást, amely támogatja a nagy mennyiségű gyártást minimális emberi beavatkozás mellett.
A csőadagoló jelentősége túlmutat az egyszerű munkaerő-megtakarításon. A modern gyártásban, ahol a just-in-time gyártás és a lean gyártási elvek dominálnak, az optimális áteresztőképesség eléréséhez elengedhetetlen a folyamatos, megszakítás nélküli anyagáramlás fenntartása a feldolgozó berendezések felé. A csőadagoló ezt a mechanikai pontosság, az elektronikus vezérlés és az intelligens érzékelés kombinációjával éri el, így számos iparágban az automatizált csőfeldolgozó sorok sarokkövévé válik.
2. A csőadagoló berendezések technológiai fejlődése
A kézi csőkezeléstől a mai kifinomult csőadagolókig vezető út az ipari automatizálás tágabb pályáját tükrözi. Ennek az evolúciónak a megértése alapvető kontextust biztosít a modern csőadagoló rendszerek képességeinek értékeléséhez.
2.1 A kézi csőkezelés korszaka
A cső- és csőfeldolgozás kezdeti napjaiban minden anyagmozgatást kézzel végeztek. A dolgozók az egyes csöveket a tárolóállványokból kiemelnék, vágó- vagy formázógépekre szállítanák, és kézzel betáplálnák a feldolgozó berendezésbe. Ezt a megközelítést eleve korlátozták az emberi tényezők: a fáradtság, az inkonzisztencia és az állandó előtolási sebesség fenntartásának képtelensége hosszú műszakokon keresztül. Ezen túlmenően a kézi kezelés jelentős biztonsági kockázatot jelentett, különösen nehéz vagy éles szélű csövekkel végzett munka során.
2.2 A gépesített takarmányrendszerek bevezetése
Az első gépesített adagolórendszerek a 20. század közepén jelentek meg, jellemzően egyszerű görgős szállítószalagokkal vagy lánchajtású mechanizmusokkal a csövek mozgatására a gyártósoron. Ezek a korai rendszerek csökkentették a kézi erőkifejtést, de még mindig szükség volt a kezelő beavatkozására a rakodáshoz és a pozicionáláshoz. Hiányzott belőlük az előtolás hosszának és időzítésének pontos szabályozása, ami korlátozta hatékonyságukat a nagy pontosságú alkalmazásokban.
2.3 A számítógéppel vezérelt csőadagolók térnyerése
A programozható logikai vezérlők (PLC) és a szervomotor-technológia megjelenésével az 1980-as és 1990-es években a csőadagolók drámai átalakuláson mentek keresztül. A számítógéppel vezérelt rendszerek pontosan szabályozhatják az előtolás hosszát, sebességét és gyorsulását, lehetővé téve a csövek egyenletes elhelyezését a vágási vagy alakítási műveletekhez. Az ember-gép interfészek (HMI) integrációja lehetővé tette a kezelők számára a paraméterek egyszerű beállítását és a teljesítmény monitorozását, csökkentve a beállítási időt és javítva a berendezések általános hatékonyságát.
2.4 A modern csőadagoló: Intelligencia és kapcsolat
A mai csőadagolók rendkívül kifinomult eszközök, amelyek érzékelőket, adatnaplózást és kommunikációs protokollokat tartalmaznak a gyári szintű automatizálási rendszerekkel való integráció érdekében. A modern csőadagolók automatikusan alkalmazkodnak a csőátmérő, a falvastagság és az anyagösszetétel változásaihoz, biztosítva az optimális adagolási teljesítményt változó körülmények között. Előrejelző karbantartási képességekkel is rendelkeznek, amelyek figyelmeztetik a kezelőket a lehetséges problémákra, mielőtt azok leállást okoznának.
Ez az evolúció a csőadagolót a fejlett gyártás kritikus elemévé tette, lehetővé téve a vállalatok számára, hogy magasabb termelési arányt, jobb minőséget és nagyobb rugalmasságot érjenek el a vevői igények kielégítésében.
3. Alapvető összetevők és működési elvek
A csőadagoló belső architektúrájának megértése elengedhetetlen az adott alkalmazáshoz megfelelő berendezés kiválasztásához, valamint a hatékony karbantartáshoz és hibaelhárításhoz. Míg a kialakítások gyártónként eltérőek, a legtöbb csőadagolónak közös alapelemei vannak.
3.1 Betöltési mechanizmus
A betöltő mechanizmus feladata a nyers csövek fogadása a tárolóállványról vagy szállítószalagról, és az adagolórendszerbe való eljuttatása. Kiviteltől függően a rakodás lehet kézi, félautomata vagy teljesen automatikus. Az automatikus rakodási rendszerek gyakran használnak olyan emelőszerkezetet, amely felemeli a csőköteget, és lehetővé teszi, hogy egyenként guruljanak az adagolópályára.
3.2 Takarmánymeghajtó rendszer
A takarmányhajtó rendszer a csövet előre mozgatja a feldolgozó állomás felé. Ez jellemzően egy motoros görgőkészletet vagy egy szervomotor által hajtott szorítóhenger-elrendezést foglal magában. A szervomotor precízen szabályozza az adagolási sebességet és hosszt, lehetővé téve a csőadagoló számára, hogy alkalmazkodjon a változó csőátmérőhöz és a feldolgozási követelményekhez.
3.3 Vezető és igazító alkatrészek
Annak biztosítására, hogy a cső megfelelően kerüljön a feldolgozógépbe, a csőadagoló vezetőgörgőket, oldalsó igazító lemezeket és egyengető eszközöket tartalmaz. Ezek az alkatrészek megakadályozzák a ferdeséget, hajlítást vagy eltolódást, ami feldolgozási hibákhoz vezethet.
3.4 Vezérlőrendszer
A modern csőadagolók programozható logikai vezérlővel (PLC) és felhasználóbarát HMI érintőképernyővel vannak felszerelve. A vezérlőrendszer kezeli a betáplálási paramétereket, felügyeli az érzékelőket, és kommunikál az upstream és a downstream berendezésekkel. Számos rendszer távfelügyeleti képességekkel is rendelkezik a központosított termelésirányításhoz.
3.5 Érzékelők és visszacsatoló eszközök
Számos érzékelő – köztük közelítéskapcsolók, fotoelektromos érzékelők és kódolók – valós idejű visszajelzést ad a cső helyzetéről, a betáplálás hosszáról és a rendszer állapotáról. Ez a visszacsatolás lehetővé teszi a zárt hurkú vezérlést, biztosítva az egyenletes etetési pontosságot és az anomáliák korai felismerését.
Ezek az alkatrészek együtt egy robusztus rendszert alkotnak, amely sokféle csőméretet és anyagot képes kezelni, miközben megőrzi a magas szintű pontosságot és megbízhatóságot.
4. Teljesen automatikus vs. félautomata csőadagoló
A csőadagolók két típusba sorolhatók: teljesen automatikus és félautomata. A konfigurációk közötti választás a gyártási mennyiségtől, a rendelkezésre álló munkaerőtől és a költségvetési szempontoktól függ.
4.1 Teljesen automatikus csőadagolók
A teljesen automatikus csőadagolók minimális kezelői beavatkozást igényelnek. Jellemzőjük az automatikus betöltés egy tárból vagy kötegből, az egyes csövek folyamatos adagolása és a kész darabok automatikus kilökése. Ezek a rendszerek ideálisak nagy volumenű gyártási környezetekhez, ahol a következetesség és a sebesség a legfontosabb. Az üzemeltető szerepe a rendszer figyelésére, a HMI-n keresztüli paraméterek beállítására, valamint az alapanyag-utánpótlásra korlátozódik.
A továbbfejlesztett teljesen automatikus adagolók integrálhatók a következő berendezésekkel is, mint például leélezőgépek, menetvágó egységek és hegesztőállomások, így teljesen automatizált gyártócella jön létre.
4.2 Félautomata csőadagolók
A félautomata csőadagolókhoz a kezelőnek minden csövet kézzel kell betöltenie az adagoló mechanizmusba. Ezután az adagoló átveszi a cső pontos pozícionálását és a feldolgozóállomásra történő előretolását. Ez a fajta adagoló alkalmas kisebb volumenű gyártáshoz vagy olyan alkalmazásokhoz, ahol a csövek változó hosszúságúak vagy méretűek, amelyeket nehéz automatizálni. A félautomata adagolók általában olcsóbbak és könnyebben karbantarthatók, mint a teljesen automata egységek.
4.3 A képességek összehasonlítása
Az alábbi táblázat összefoglalja a két típus közötti főbb különbségeket:
| Funkció | Teljesen automatikus | Félautomata |
|---|---|---|
| Feltöltés módja | Automata a magazinból/csomagból | Kézi kezelői betöltés |
| Üzemeltetői részvétel | Minimális (csak megfigyelés) | Rendszeres töltést igényel |
| Gyártási sebesség | Magas, folyamatos | Mérsékelt, kezelőtől függ |
| Rugalmasság a különböző csőméretekhez | Jó (beállítással) | Kiváló (kézi váltás) |
| Tipikus alkalmazás | Tömeggyártás, autóipar, HVAC | Álláskereskedés, egyedi gyártás |
| Tőkeköltség | Magasabb | Alacsonyabb |
Mindkét típusnak megvan a maga helye a modern gyártásban, és a döntés gyakran a termelési követelmények alapos elemzésén és a működési hatékonyság megtérülésén múlik.
5. Anyagkompatibilitás és alkalmazási kör
ACsőadagolóA csőszerű anyagok széles spektrumának kezelésére tervezték, így számos iparágban sokoldalúan használható.
5.1 Anyagtípusok
A csőadagolókat általában a következőkhöz használják:
- Réz csövek:HVAC-, víz- és hűtőrendszerekben használják
- Acél csövek (karbon, rozsdamentes, horganyzott):Építőiparban, autóipari kipufogórendszerekben és szerkezeti alkalmazásokban használják
- Alumínium csövek:Repülőgépekben, autóipari hőcserélőkben és könnyűszerkezetes szerkezetekben használják
- Műanyag és kompozit csövek:Vegyi feldolgozásban és távközlésben használják
- Ötvözet csövek:Magas hőmérsékletű és nagynyomású alkalmazásokban használatos
A csőadagolót megfelelő megfogó- és vezetőelemekkel kell felszerelni, hogy alkalmazkodjon a felületi minőséghez, a keménységhez és a feldolgozandó anyag súlyához.
5.2 A cső átmérője és hossztartománya
A modern csőadagolók többféle méretben kaphatók, a képességek a kis átmérőjű csövektől (6 mm) a nagy átmérőjű csövekig (akár 150 mm-ig vagy nagyobb) terjednek. Az adagolás hossza is állítható, egyes rendszerek 10 métert meghaladó adagolásra is képesek.
5.3 Főbb alkalmazási ágazatok
A csőadagolók sokoldalúsága miatt elengedhetetlenek a következő ágazatokban:
- Autóipar:Kipufogócsövek, fékvezetékek, üzemanyag-vezetékek és szerkezeti csövek gyártása
- HVAC és hűtés:Hőcserélők, kondenzátor tekercsek és hűtőközeg-vezetékek gyártása
- Építés és infrastruktúra:Állványok, korlátok és szerkezeti támasztékok gyártása
- Repülőgép:Hidraulika csövek, üzemanyag-vezetékek és szerkezeti elemek gyártása
- Megújuló energia:Napelem vázak, szélturbina szerkezeti részek, geotermikus csövek gyártása
Minden iparág sajátos követelményeket támaszt a csőadagolókkal szemben, mint például a nagy sebességű működés az autóipari vonalaknál vagy a rendkívüli pontosság az űrhajózási alkalmazásoknál. A modern csőadagolók moduláris felépítése lehetővé teszi, hogy ezekhez a változó követelményekhez igazodjanak.
6. Integráció vágó- és alakítórendszerekkel
A csőadagoló ritkán működik elszigetelten; jellemzően egy gyártósor része, amely vágó-, alakító-, letörés- vagy hegesztőberendezést tartalmaz. A megfelelő integráció kulcsfontosságú a zökkenőmentes anyagáramlás eléréséhez és az általános termelékenység maximalizálásához.
6.1 Szinkronizálás vágógépekkel
Egy tipikus vágási vonalnál a csőadagoló előre meghatározott hosszúságúra tolja a csövet, majd megáll, miközben egy vágógép – gyakran egy nagy sebességű körfűrész vagy lézervágó – elvégzi a vágást. Az adagoló ezután a következő szegmensre lép. Ez a szinkron működés precíz kommunikációt igényel az adagolóvezérlő és a vágógép vezérlőrendszere között, gyakran terepibusz-interfészen, például Profineten vagy EtherCAT-en keresztül.
6.2 Koordináció alakító és végkidolgozó berendezéssel
Csőhajlítást, peremezést vagy menetezést igénylő alkalmazásoknál a csőadagolónak a megfelelő tájolásban és időben kell eljuttatnia a csövet az alakító állomásra. A fejlett rendszerek szervo-vezérelt pozicionálást tartalmaznak, amely egy adott szögben el tudja forgatni a csövet, mielőtt belépne az alakító szerszámba, lehetővé téve az összetett többlépcsős műveleteket.
6.3 Integráció targoncákkal és szállítószalagokkal
A feldolgozás után a kész csöveket jellemzően rakodó vagy szállítórendszer távolítja el. A csőadagoló vezérlőrendszere koordinálható ezekkel a későbbi eszközökkel a zökkenőmentes átadás biztosítása és a szűk keresztmetszetek elkerülése érdekében.
6.4 Az ember-gép interfész (HMI) szerepe
A HMI a teljes integrált rendszer felállításának és felügyeletének központi pontja. A kezelők megadhatják a kívánt vágási hosszokat, előtolási sebességeket és egyéb paramétereket, a HMI pedig valós idejű állapotot, riasztásokat és gyártási számokat jelenít meg. A modern HMI-k gyakran tartalmaznak érintőképernyős interfészt és intuitív grafikát, ami leegyszerűsíti a kezelést és csökkenti az új kezelők tanulási görbéjét.
7. Karbantartási, megbízhatósági és üzemeltetési szempontok
A hosszú élettartam és az egyenletes teljesítmény biztosítása érdekében elengedhetetlen a csőadagoló rendszeres karbantartása. A következő gyakorlatok ajánlottak:
7.1 Megelőző karbantartási ütemterv
A strukturált megelőző karbantartási programnak tartalmaznia kell:
- Napi ellenőrzések:Ellenőrizze a görgő állapotát, ellenőrizze, hogy nincs-e szokatlan zaj vagy rezgés, és ellenőrizze a HMI-értékeket
- Heti karbantartás:Kenje meg a mozgó alkatrészeket, tisztítsa meg az érzékelőket, és ellenőrizze a vezetőelemek igazítását
- Havi ellenőrzések:Ellenőrizze a szíj vagy lánc feszességét, tesztelje a vészleállítási funkciókat, és tekintse át a riasztási előzményeket
- Negyedéves szervizelés:Végezze el a szervomotorok, a sebességváltók és a vezérlőrendszer csatlakozásainak alapos ellenőrzését
- Éves nagyjavítás:Cserélje ki a kopó alkatrészeket, például görgőket, csapágyakat és hajtószíjakat, és kalibrálja újra a visszacsatoló eszközöket
7.2 Gyakori problémák és hibaelhárítás
Néhány tipikus működési probléma:
- Inkonzisztens adagolási hossz:Gyakran az enkóder elcsúszása, a görgő megcsúszása vagy a meghajtó alkatrészek elhasználódása okozza
- A cső felületi jelei:Piszkos vagy sérült vezetőgörgők miatt
- A feldolgozógépbe belépő cső helytelen beállítása:Általában a kopott vezetők vagy a nem megfelelő beállítás miatt
- Kommunikációs hibák az adagoló és a vágógép között:Általában a kábelek és a PLC-program paramétereinek ellenőrzésével oldják meg
7.3 Biztonsági jellemzők
A modern csőadagolók számos biztonsági funkcióval vannak felszerelve, beleértve a fényfüggönyöket, a vészleállító gombokat és a biztonsági reteszeket, amelyek megakadályozzák a működést, amikor a védőburkolatok nyitva vannak. A biztonsági rendszerekkel kapcsolatos megfelelő képzés minden kezelő számára elengedhetetlen.
7.4 Az üzemidő és a megbízhatóság maximalizálása
A megbízhatóság maximalizálása érdekében a gyártók azt javasolják, hogy eredeti cserealkatrészeket használjanak, tartsanak készletet a kritikus alkatrészekből, és tartsák fenn a tiszta munkakörnyezetet. Ezenkívül a berendezés gyártója által biztosított szoftverfrissítések javíthatják a teljesítményt és új funkciókat adhatnak hozzá.
8. Gyakran Ismételt Kérdések
Míg mindkét eszköz anyagot adagol a feldolgozógépekhez, a csőadagolót kifejezetten csőszerű anyagokhoz (üreges szakaszokhoz) tervezték, és jellemzően olyan vezető- és támasztóelemeket tartalmaz, amelyek megakadályozzák a deformációt. A rúdadagolót tömör kerek rudakhoz használják, gyakran esztergálási műveleteknél.
Egyes fejlett csőadagolók gyorsbeállító mechanizmusokkal és programozható paraméterekkel rendelkeznek, amelyek lehetővé teszik a gyors váltást a méretek között. A legtöbb rendszer azonban megköveteli a vezetőelemek és az előtolás beállításainak manuális beállítását a csőátmérők váltásakor.
A szervohajtású csőadagolók jellemzően ±0,2 mm-es előtolási hossz-pontosságot érnek el, a jeladó minőségétől és az adagoló mechanizmus mechanikai állapotától függően. A csúcskategóriás rendszerek ±0,05 mm-t tudnak elérni a precíziós alkalmazásokhoz.
Megfelelő karbantartás mellett a csőadagoló 15-20 évig vagy tovább megbízhatóan működik. A kulcsfontosságú kopó alkatrészek, például görgők, hajtószíjak és csapágyak cserére szorulhatnak 2-5 éves időközönként, az üzemi ciklustól függően.
Igen, még a teljesen automatikus rendszerekben is képzett kezelőkre van szükség a paraméterek beállításához, a rutinvizsgálatok elvégzéséhez és a kisebb problémák elhárításához. A képzés azonban jellemzően kevésbé intenzív, mint a kézi adagolási műveleteknél, és a modern HMI-k felhasználóbaráttá teszik a rendszert.
Zhaoqing Feihong Machinery & Electrical Co., Ltd.a csőadagolók és csőfeldolgozó berendezések megbízható gyártója, amely innovatív megoldásokat szállít ügyfeleinek világszerte. Annak feltárásához, hogy csőadagolóink hogyan javíthatják termelési hatékonyságát,lépjen kapcsolatba velünkszakértői konzultációra és testreszabott rendszertervezésre.
Vegye fel a kapcsolatot